Drumul de la desenul de execuție la piese livrate lună de lună trece prin trei praguri care par asemănătoare, dar verifică lucruri complet diferite. Prototipul răspunde la întrebarea dacă piesa se poate face. Seria zero răspunde la întrebarea dacă se poate face repetat, cu utilajele, sculele și oamenii care vor produce efectiv. Seria de fabricație răspunde la întrebarea dacă se poate face repetat la costul și la ritmul asumate în ofertă. Când cineva sare peste un prag sau folosește criteriile unei etape pentru a valida alta, problema nu dispare, ci se mută mai departe, acolo unde costă de câteva ori mai mult.
Prototipul verifică piesa, nu procesul care o va face
La prototip se demonstrează că geometria, materialul și funcția merg împreună. Se măsoară cotele critice pe piesa fizică, se face montajul cu reperele conjugate, se rulează testul funcțional (etanșeitate, sarcină, temperatură, ciclare) și se verifică dacă materialul comandat corespunde certificatului. Dacă piesa e un ansamblu, se verifică și accesibilitatea la montaj: dacă o șurubelniță nu intră la locul ei, e mult mai ieftin să afli acum.
Ce nu poate demonstra prototipul este la fel de important. Timpul de ciclu obținut pe o piesă unicat nu spune nimic despre timpul de ciclu în serie, pentru că prototipul e făcut de obicei de cel mai bun tehnician, pe o mașină pe care o cunoaște, fără presiune de ritm și cu ajustări din mers. Nu spune nimic nici despre durabilitatea sculei, despre stabilitatea dispozitivului de prindere sau despre ce se întâmplă când materialul vine dintr-un alt lot. Toleranțele obținute pe trei bucăți nu sunt o dovadă statistică, ci un indiciu.
Greșeala clasică este acceptarea prototipului ca „piesă bună” și trecerea directă la comandă fermă de scule. Prototipul se închide corect cu o listă scrisă de riscuri rămase deschise: cotele care s-au obținut greu, operațiile care au necesitat retuș manual, materialele care nu erau exact cele de serie.
Seria zero: prima dată când se testează procesul complet
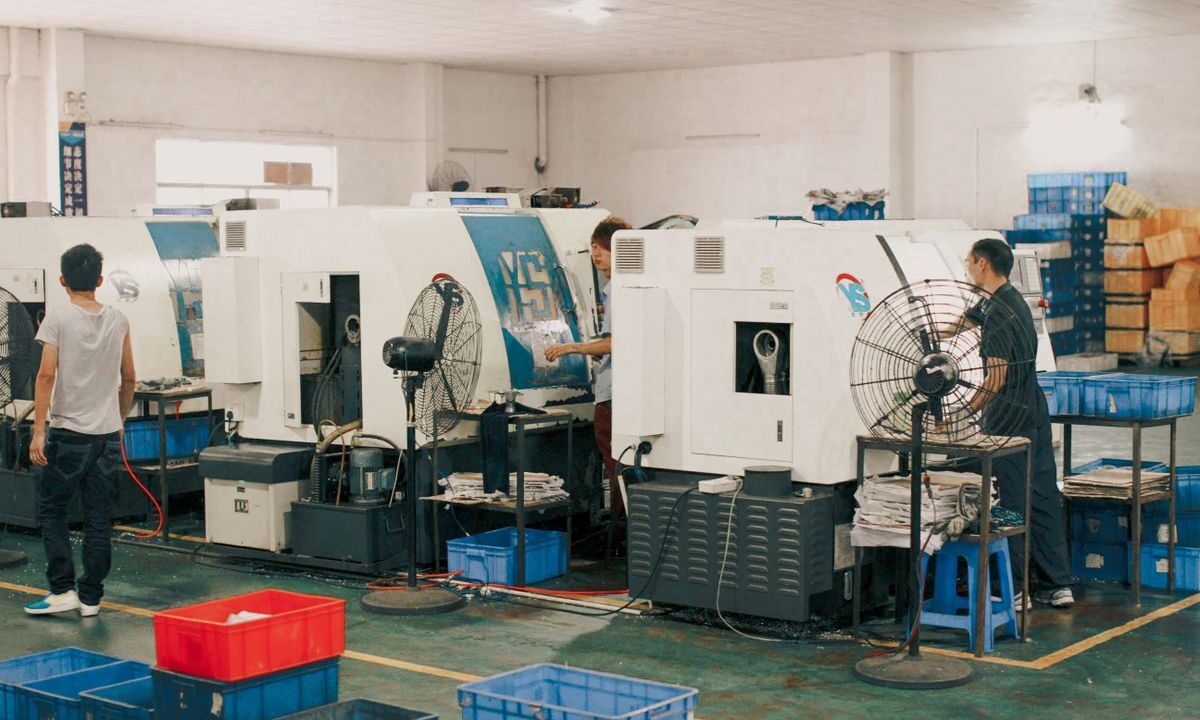
Seria zero se rulează obligatoriu în condiții de serie: scule finale, dispozitive finale, mașinile pe care se va produce, operatorii care vor produce și instrucțiunea de lucru scrisă, nu explicații verbale. Dacă un singur element din lanțul acesta este provizoriu, rezultatul se citește ca orientativ, nu ca validare.
Cantitatea trebuie să fie suficient de mare încât să se vadă variația, nu doar valoarea medie: câteva zeci de piese consecutive, nu trei. Ideal, seria zero acoperă și cel puțin o repornire — oprești, cureți, faci din nou reglajul — pentru că reproductibilitatea reglajului este exact ce lipsește la prototip.
În timpul seriei zero se înregistrează, pe hârtie sau în sistem:
- timpul real de reglaj și de schimbare a sculei, măsurat cu cronometrul, nu estimat;
- timpul de ciclu pe fiecare operație și timpul de așteptare între operații;
- rezultatele dimensionale pe toate piesele, nu doar pe prima și pe ultima;
- numărul de piese neconforme și cauza fiecăreia;
- consumul de sculă și starea muchiei la finalul lotului;
- problemele de manipulare, ambalare și marcare a trasabilității.
Tot aici se validează sistemul de măsurare. Dacă doi operatori măsoară aceeași piesă cu același șubler și obțin diferențe comparabile cu toleranța, datele culese nu sunt utilizabile și orice concluzie despre capabilitate e falsă. Verificarea aparatelor și a metodei de măsurare se face înainte de a interpreta cifrele, nu după.
Capabilitatea procesului și ce înseamnă „stabil”
Un proces stabil nu este unul care dă piese bune, ci unul a cărui variație este previzibilă. Diferența se vede pe fișele de control: dacă valorile oscilează în jurul mediei fără salturi și fără tendințe, procesul e sub control și se poate calcula capabilitatea. Dacă apar salturi la fiecare schimb sau o derivă lentă pe parcursul lotului, indicii de capabilitate nu au sens, oricât de frumos ar arăta.
Modul în care se colectează și se interpretează aceste date este descris pe larg în materialul despre controlul statistic al proceselor, iar pragul minim de capabilitate cerut nu este universal: diferă de la client la client și de la standard la standard. Îl găsești în specificația tehnică a clientului, în contractul de furnizare sau în cerințele de sistem aplicabile domeniului tău, și acolo trebuie verificat înainte de a promite ceva.
Analiza modurilor de defectare făcută înainte de seria zero se recitește după. Riscurile estimate teoretic se compară cu ce s-a întâmplat efectiv, iar acolo unde realitatea a fost mai rea decât estimarea, măsurile de control se întăresc înainte de lansarea în serie.
Trecerea în serie: criteriul devine costul, nu fezabilitatea
La acest prag întrebarea se schimbă. Nu mai discuți dacă piesa iese bună, ci dacă iese bună la costul calculat. Se compară timpul de ciclu real cu cel din calculație, consumul de sculă cu cel bugetat, rata de rebut cu cea prevăzută în preț și numărul de ore de reglaj pe lună cu ipoteza din ofertă. Dacă timpul de ciclu e cu 20% mai mare decât în calculație, marja dispare tăcut și se vede abia la închiderea trimestrului.
Tot aici se stabilește nivelul de referință pentru indicatorii care se vor urmări apoi lunar: disponibilitatea utilajului, performanța și calitatea. Fără o măsurătoare făcută la lansare, orice „am scăzut rebutul” de peste șase luni este o afirmație fără bază de comparație.
Pentru liniile automatizate, punerea în funcțiune propriu-zisă are o procedură separată, cu teste la gol, teste în sarcină și recepție pe criterii scrise; pașii sunt detaliați în articolul despre testarea și punerea în funcțiune a unei linii noi, iar ei se derulează în paralel cu seria zero, nu după ea.
Documentele care închid fiecare prag
Fiecare etapă se încheie cu un set de documente. La prototip: raportul dimensional, raportul de test funcțional, certificatul de material, lista de riscuri deschise. La seria zero: planul de control actualizat, instrucțiunile de lucru la post, raportul de capabilitate, dosarul de aprobare a primei piese, lista modificărilor față de prototip. La lansarea în serie: calculația actualizată, planul de mentenanță pentru utilajele implicate, planul de instruire pentru operatori și regula de eșantionare la control.
Structura acestor documente și logica lor pe fluxul de operații sunt tratate în detaliu în ghidul despre planul de control al calității pe etape, care merită parcurs înainte de seria zero, nu după ce apar primele reclamații.
Decizia de trecere de la o etapă la alta nu ar trebui luată de o singură persoană și cu atât mai puțin de cel presat de termenul de livrare. Formula care funcționează în practică este o ședință scurtă, cu producția, calitatea, mentenanța și proiectarea la aceeași masă, cu criteriile scrise dinainte și cu două variante de răspuns clare: se trece, sau se trece cu condiții și cu termen. Un „mergem, că rezolvăm pe parcurs” fără condiții scrise este, aproape întotdeauna, decizia care se plătește peste trei luni cu un lot returnat.