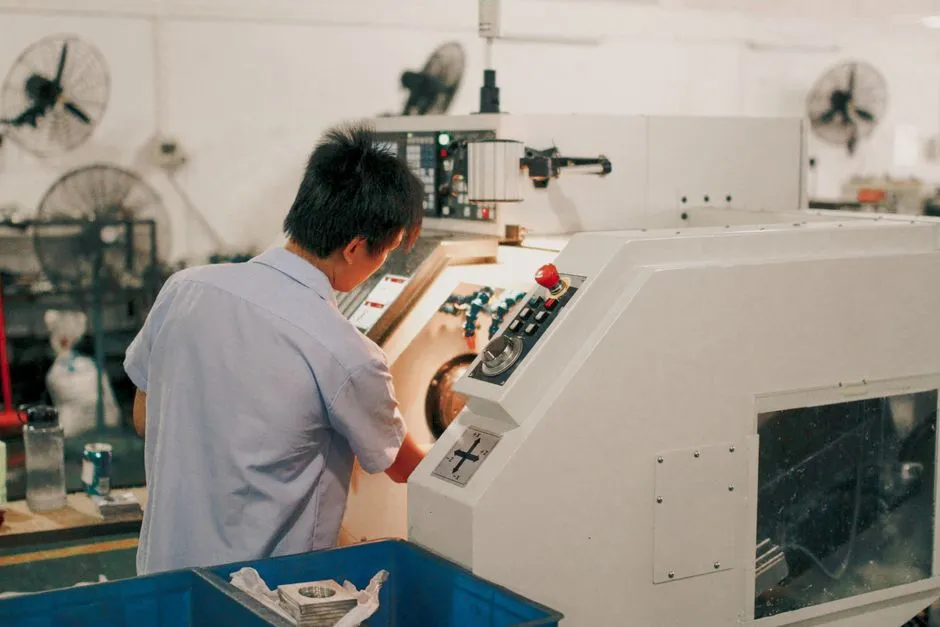
Ultima piesă din lotul de dimineață iese de pe linie la zece fără un sfert. Mașina se oprește și începe partea pe care nimeni nu o numără ca producție: demontarea sculelor, căutarea cheii potrivite, aducerea materialului pentru lotul următor, reglaje încercate de două sau trei ori. Când linia repornește, ceasul arată aproape unsprezece și jumătate. Aproape o oră a trecut fără o singură piesă bună. La o fabrică cu schimbări dese de serie, așa se pierd zeci de ore pe lună. Se poate face ceva, fără utilaje noi, iar începutul este să te uiți cu atenție la ce se întâmplă efectiv în acele minute.
Ce se ascunde într-o schimbare de serie
De regulă, schimbarea este privită ca un bloc unic: linia stă, apoi merge. Dacă o filmezi sau o urmărești cu ceasul în mână, descoperi că de fapt e formată din zeci de gesturi mici, de la oprire până la prima piesă acceptată. Unele sunt inevitabile, altele sunt doar obiceiuri.
O diferență utilă este între ce se poate face cât mașina încă lucrează și ce se poate face numai după oprire. Pregătirea sculelor noi, aducerea materialului, verificarea documentației, curățarea ustensilelor se pot face dinainte. Demontarea și montarea propriu-zisă cer oprirea. Multe fabrici constată că o treime sau chiar jumătate din timpul schimbării cuprinde activități care ar putea fi mutate în afara opririi.
A doua separare e între schimbarea propriu-zisă și reglaj. Reglajul, adică încercările repetate până iese piesa corectă, consumă adesea cel mai mult timp și depinde de experiența omului. Reducerea lui cere o altă abordare decât reducerea timpului de demontare.
Un exemplu din practică: la o mașină de injecție, schimbarea matriței cere încălzirea noii matrițe, racordarea circuitelor de răcire și reglarea parametrilor. Dacă încălzirea începe doar după montare, linia așteaptă degeaba. Dacă matrița este preîncălzită lângă mașină, o parte din așteptare dispare. Același principiu se aplică la multe procese: ce poate începe în paralel nu trebuie să aștepte.
Pregătirea dinainte, adevăratul câștig
Când se știe încă de dimineață ce va urma după prânz, de ce să nu fie totul pregătit? Scule verificate, așezate pe un cărucior în ordinea în care vor fi folosite, cu cheile și șuruburile necesare alături, fac din schimbare o secvență, nu o căutare. Pare simplu, dar în multe locuri cărucioarele nu există, iar omul pleacă de lângă mașină de patru ori pentru ceva uitat.
Merită o listă de verificare pentru fiecare tip de schimbare, scrisă împreună cu operatorii care o fac. Ei știu ce se uită de obicei, ce cheie lipsește mereu, ce ordine economisește mișcări. Lista nu trebuie să fie lungă: o pagină cu pașii esențiali, pusă la vedere, este mai folosită decât un manual de douăzeci de pagini închis într-un dulap.
- Scula nouă este curățată, măsurată și așezată lângă mașină înainte de oprire.
- Materialul pentru lotul următor este adus și verificat din timp.
- Cheile și dispozitivele necesare stau într-un set fix, pe un cărucior marcat.
- Parametrii de reglaj ai lotului anterior cu aceeași sculă sunt notați și la îndemână.
- Documentele lotului sunt pregătite, pentru a nu opri linia la prima piesă.
Contează și starea sculelor. O sculă uzată sau cu bavuri face montarea laborioasă și reglajul nesigur. Un control scurt al sculei la demontare, cu o notă despre ce nu merge, evită surprizele de la următoarea folosire. Când o problemă apare abia la montare, tot timpul pierdut cu căutarea unei soluții se adaugă la oprire; când e descoperită la demontare, poate fi reparată în timp ce linia produce altceva.
Spațiul de lucru nu se ignoră. Un colț de hală aglomerat, în care sculele stau amestecate, îi face pe oameni să piardă minute prețioase căutând. Marcarea locurilor, etichetarea clară și o ordine ținută zilnic dau rezultate vizibile, chiar dacă par o chestiune de curățenie și nu de eficiență.
Reglajul: de unde vin încercările în plus
Dacă la fiecare schimbare e nevoie de patru-cinci piese de probă, ceva din procedură nu e fixat. Poate scula se montează puțin altfel de fiecare dată, poate reglajele depind de cine le face sau poate valorile corecte nu sunt scrise nicăieri. Iar un operator experimentat, care știe pe de rost parametrii, devine un punct fragil: când pleacă în concediu, timpul de schimbare se dublează.
O cale practică este fixarea reperelor. Opritoare, marcaje, șabloane și valori de reglaj notate pe fișa produsului reduc dependența de simț și de experiență. Nu elimină nevoia de verificare, dar o scurtează, pentru că punctul de plecare este deja aproape de cel corect.
Pe de altă parte, nu toate reglajele pot fi standardizate. Materialul variază ușor de la un lot la altul, iar scula se uzează. De aceea fișa trebuie considerată un punct de pornire, nu un adevăr absolut, și actualizată când operatorii constată că un parametru a ajuns să fie mereu corectat în aceeași direcție.
Verificarea primei piese merită un cuvânt aparte. Dacă omul de la calitate e ocupat în altă parte, mașina așteaptă aprobarea, deși totul este deja reglat. O înțelegere clară asupra cine verifică, în cât timp și cu ce criterii scurtează acest tip de așteptare. Uneori, operatorul poate fi instruit să facă o verificare de bază chiar el, iar controlul complet rămâne pentru momentele stabilite.
Mărimea loturilor și ordinea lor
Nu orice economie vine din reducerea timpului de schimbare. Uneori e mai ieftin să schimbi mai rar. Loturile foarte mici înseamnă multe schimbări, iar fiecare costă. Loturile foarte mari înseamnă stocuri, capital blocat și riscul de a produce ce nu se mai vinde. Echilibrul se calculează, nu se ghicește: cât costă o schimbare, cât costă o piesă ținută în depozit, cât de sigure sunt comenzile.
Ordinea loturilor contează și ea. Dacă treci de la o culoare deschisă la una închisă, curățenia e mai ușoară decât invers. Dacă treci între dimensiuni apropiate, reglajul e mic. Un planificator care cunoaște aceste vecinătăți poate ordona comenzile astfel încât schimbările să fie cât mai scurte, fără să întârzie livrările.
Discuția dintre planificare și producție merită purtată regulat. Planificatorul vede comenzile, operatorul vede mașina, iar împreună pot găsi secvențe pe care niciunul nu le-ar fi propus singur.
Rezistența mai apare și din altă parte: din frica de a greși. Dacă o schimbare grăbită duce la rebuturi, operatorul va fi cel tras la răspundere, nu procedura. De aceea, orice scurtare a timpului trebuie însoțită de siguranța că verificările esențiale rămân la locul lor. Viteza câștigată prin eliminarea mișcărilor inutile e bună; viteza obținută prin sărirea unui control nu aduce nimic bun.
Oamenii care fac schimbarea
Orice îmbunătățire în acest domeniu stă pe cooperarea celor care execută lucrarea. Dacă ideea este percepută ca o încercare de a-i grăbi sau de a-i controla, rezistența apare repede și pe bună dreptate. Dacă, dimpotrivă, li se cere părerea, li se ascultă observațiile și se aplică măcar o parte din ele, schimbarea devine proiectul lor.
Un exercițiu bun: aduceți echipa și priviți împreună o filmare a unei schimbări obișnuite. Fiecare om vede gesturi pe care le face fără să le observe: drumuri inutile, uneltele căutate, pași repetați. Discuția care urmează e de obicei mai productivă decât orice ședință de planificare.
Instruirea încrucișată ajută și ea. Dacă doar doi oameni știu să facă o anumită schimbare, absența oricăruia dintre ei încetinește tot. Extinde treptat numărul celor care o pot face, cu un coleg alături la început, ca să nu pierzi calitatea.
Răbdarea este necesară. Primele măsuri aduc îmbunătățiri vizibile, apoi ritmul scade, iar progresele ulterioare cer atenție la detalii. Nu te descuraja dacă după două luni timpul nu a scăzut la jumătate; o reducere de un sfert, menținută, este deja un rezultat serios pe termen lung. Important este ca noile obiceiuri să nu dispară când atenția conducerii se mută pe altceva.
Recunoașterea contribuției are și ea rost. Când o idee a unui operator reduce o schimbare cu zece minute, spune-o public, la ședința de dimineață, cu numele lui. Oamenii se implică mai ușor într-un efort în care contribuția li se vede, iar următoarea idee vine mai repede.
Cum măsori fără să complici lucrurile
Nu ai nevoie de un sistem sofisticat ca să începi. Notează pentru fiecare schimbare ora opririi, ora primei piese bune și numărul pieselor de probă. După câteva săptămâni vei avea o medie, dar mai ales o imagine a variației: de ce aceeași schimbare durează uneori treizeci de minute și alteori o oră și zece?
Variația este de multe ori mai instructivă decât media. Schimbările lungi au o poveste: scula nu era gata, materialul a întârziat, omul experimentat era plecat. Din povești rezultă măsuri concrete, mici, ușor de verificat.
Începe cu schimbarea cea mai frecventă, nu cu cea mai spectaculoasă. O reducere de cinci minute la o schimbare care se repetă de două ori pe zi, în fiecare zi, depășește ușor câștigul obținut la una rară, dar lungă.
Data viitoare când vezi o linie oprită pentru schimbare, stai zece minute lângă ea și notează ce face fiecare om. Marchează tot ce ar fi putut fi pregătit înainte. Probabil lista va fi mai lungă decât te aștepți, iar prima corectură poate începe chiar de mâine.