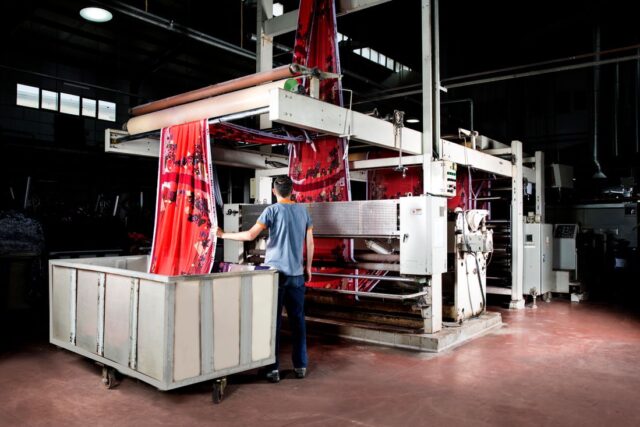
Momentul în care o linie nouă ajunge în hală și e conectată la curent nu înseamnă că e gata de producție. Între instalarea fizică și primul lot livrat clientului stă, de regulă, un proces de câteva săptămâni de testare și punere în funcțiune, iar felul în care e condus acest proces decide dacă linia va funcționa stabil din prima lună sau va aduce opriri și rebuturi timp de câteva luni bune.
Testarea înainte de livrare
Multe probleme se pot prinde înainte ca utilajul să ajungă în fabrică. Testul de acceptanță în fabrică (FAT – Factory Acceptance Test) se face la producătorul utilajului, cu echipa clientului prezentă sau conectată la distanță, și verifică dacă mașina rulează conform specificațiilor comandate – viteze, cicluri, siguranțe, interfața cu operatorul. Un FAT bine făcut nu e o simplă demonstrație, ci o listă de teste concrete: ce se întâmplă la oprire de urgență, cum reacționează utilajul la un senzor blocat, ce rapoarte de eroare apar la fiecare tip de defect simulat. Defectele găsite aici costă de câteva ori mai puțin de rezolvat decât cele descoperite după instalare, când producătorul trebuie să trimită tehnicieni pe teren.
Instalarea și testul de acceptanță la client
După transport și montaj, urmează testul de acceptanță la sediul clientului (SAT), unde utilajul e verificat în condițiile reale – alimentare electrică, aer comprimat, materie primă reală, nu simulată. Aici apar de multe ori diferențe surprinzătoare față de FAT: o variație de tensiune pe linia electrică a fabricii, un aer comprimat cu umiditate mai mare decât cel din laboratorul furnizorului, o materie primă cu proprietăți ușor diferite de proba folosită la testare. SAT-ul e momentul în care aceste diferențe ies la iveală, într-un cadru controlat, înainte ca linia să intre pe fluxul real de producție.
Integrarea în linie și testarea la viteză
Dacă noua instalație face parte dintr-o linie mai mare – de exemplu un utilaj adăugat pe o linie de ambalare automatizată deja existentă – testarea nu se oprește la utilajul individual. Trebuie verificată și sincronizarea cu stațiile din amonte și din aval: viteza noii mașini se potrivește cu restul liniei, senzorii de acumulare și de lipsă de produs comunică corect, iar sistemul central de control primește semnalele corecte de la fiecare stație. O greșeală comună e testarea utilajului izolat, la viteza lui maximă teoretică, fără să se verifice cum se comportă integrat, la viteza reală impusă de restul liniei.
Rularea la viteză se face de regulă gradual – se pornește la 50-60% din viteza nominală, se lasă linia să ruleze câteva ore, se colectează date despre opriri și rebuturi, apoi se crește treptat spre viteza țintă. Graba de a rula imediat la viteză maximă e una dintre cauzele frecvente de opriri repetate în primele săptămâni, pentru că micile dezalinieri mecanice sau reglaje incomplete devin vizibile abia la viteză mare.
Ramp-up-ul de producție și predarea către echipa de operare
Ultima etapă, adesea subestimată, e ramp-up-ul propriu-zis – perioada în care linia trece treptat de la teste la producție reală, sub supravegherea echipei de instalare, dar cu operatorii fabricii deja lucrând efectiv la utilaj. Aici se formează operatorii pe procedurile reale, se validează planul de mentenanță preventivă și se stabilesc reperele de performanță pe care linia trebuie să le atingă – exact indicatorii care intră, ulterior, în calculul de OEE al liniei. O linie declarată „gata” fără o perioadă clară de ramp-up cu urmărire a datelor riscă să ascundă probleme care ies la iveală abia peste câteva luni, când garanția furnizorului a expirat deja și costul remedierii cade integral pe fabrică.