Analiza Pareto în producție este o metodă de ordonare a problemelor după impactul lor, astfel încât echipa să lucreze întâi la cele câteva cauze care produc cea mai mare parte a pierderilor. Principiul empiric spune că un număr mic de categorii explică majoritatea efectelor, adesea în proporții apropiate de 80/20. Raportul exact diferă de la caz la caz, dar ordonarea rămâne utilă pentru alegerea priorităților cu resurse limitate.
Ce arată analiza Pareto într-o fabrică?
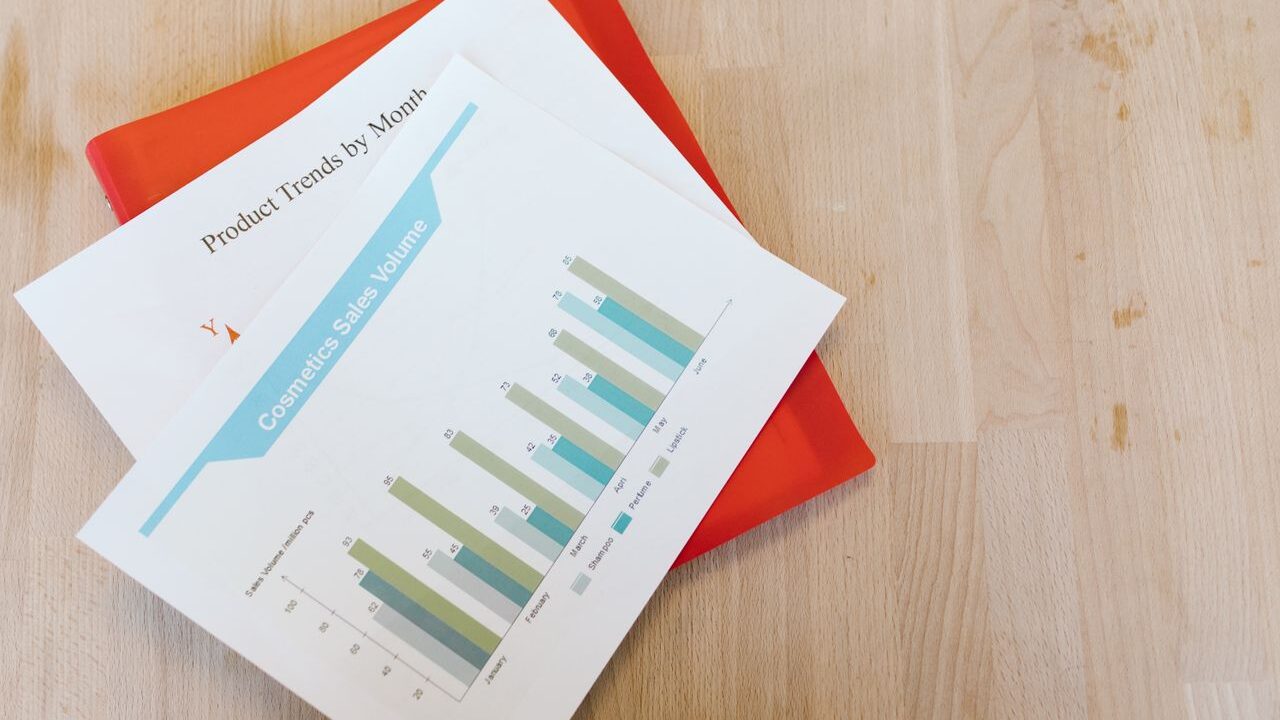
Analiza Pareto arată care categorii de defecte, de opriri sau de reclamații contribuie cel mai mult la pierderea totală dintr-o perioadă. Rezultatul este o diagramă cu bare ordonate descrescător și o linie a procentului cumulat, din care se vede unde se termină „cele câteva vitale” și unde încep „cele multe mărunte”. Metoda nu explică de ce apare o problemă; ea doar alege problema care merită analizată prima, cu instrumente precum diagrama Ishikawa și metoda celor 5 De ce.
Ce date sunt necesare pentru o analiză Pareto corectă?
Pentru o analiză Pareto corectă sunt necesare date înregistrate consecvent, pe aceleași categorii și pe o perioadă suficient de lungă încât să cuprindă variațiile normale ale producției.
- Categorii clare, definite înainte de colectare, cu nume pe care toți operatorii le înțeleg la fel.
- O perioadă reprezentativă, de regulă câteva săptămâni sau o lună, nu o singură tură.
- Unitatea de măsură potrivită: număr de apariții, minute de oprire, bucăți rebutate sau cost.
- O categorie „Altele” mică; dacă ajunge printre primele, lista de categorii trebuie refăcută.
Cum se construiește diagrama Pareto, pas cu pas?
- Se adună valorile pentru fiecare categorie din perioada aleasă.
- Categoriile se ordonează descrescător după valoare.
- Pentru fiecare categorie se calculează procentul din total și procentul cumulat.
- Se desenează barele în ordine descrescătoare și linia cumulată pe o a doua axă, de la 0 la 100%.
- Se marchează categoriile care, împreună, ajung în jurul a 70–80% din total.
| Cauza opririi | Minute pe lună | Procent | Procent cumulat |
|---|---|---|---|
| Schimbare de format | 540 | 36% | 36% |
| Blocaj la alimentator | 390 | 26% | 62% |
| Lipsă material | 240 | 16% | 78% |
| Defect senzor | 150 | 10% | 88% |
| Reglaje de calitate | 105 | 7% | 95% |
| Altele | 75 | 5% | 100% |
În acest exemplu ilustrativ, trei cauze din șase explică aproape 80% din timpul pierdut, iar eforturile se concentrează întâi asupra lor.
De ce contează unitatea de măsură aleasă?
Unitatea de măsură contează pentru că aceeași listă de probleme se ordonează diferit după frecvență, după durată sau după cost. Un defect estetic poate apărea de zece ori pe zi și costa puțin, în timp ce o defecțiune rară a unui utilaj poate opri linia o tură întreagă. Varianta cea mai utilă pentru management este adesea cea exprimată în bani, construită cu metoda din articolul despre costul non-calității. Când costul nu poate fi estimat, două diagrame paralele, pe frecvență și pe durată, evită o ordonare înșelătoare a priorităților.
Ce greșeli fac analiza Pareto înșelătoare?
Analiza devine înșelătoare atunci când datele amestecă produse, linii sau ture foarte diferite, iar cauzele specifice uneia dintre ele se pierd în total. Alte greșeli frecvente sunt:
- categorii prea largi, de tipul „probleme mecanice”, care ascund cauze distincte;
- o perioadă prea scurtă, dominată de un eveniment excepțional;
- ignorarea problemelor rare, dar grave, legate de siguranță, care se tratează separat, indiferent de poziția în diagramă;
- o analiză făcută o singură dată, fără repetare după aplicarea măsurilor.
Pentru o imagine mai fină, categoria principală se poate descompune într-o a doua diagramă, pe subcauze.
Cum se folosesc rezultatele în activitatea zilnică?
Rezultatele se transformă în câteva acțiuni concrete, fiecare cu un responsabil și un termen, iar diagrama se reface periodic pentru a vedea dacă bara tratată a scăzut. Afișarea ei lângă linie, la panoul de management vizual al secției, ține echipa la curent cu prioritățile. Când o problemă scade, următoarea din listă devine prioritară, iar ciclul continuă, legat de indicatorii urmăriți constant în fabrică.