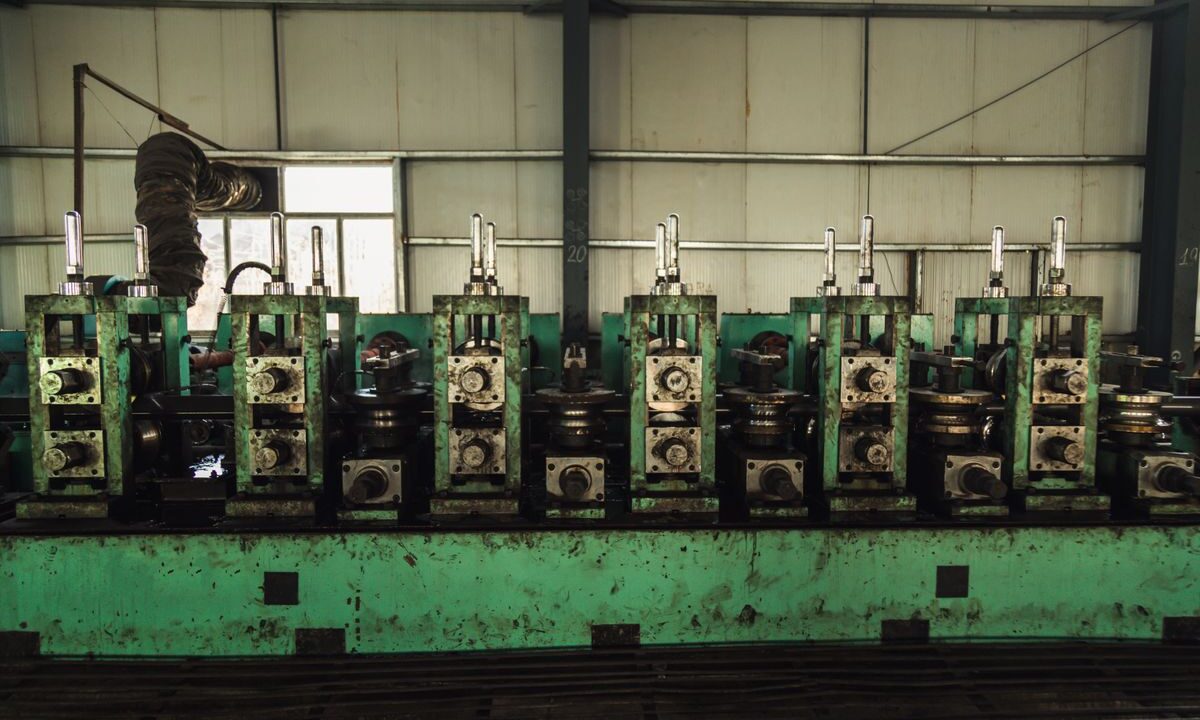
Există în aproape orice fabrică o operație despre care toată lumea știe. Se numește în discuții „gâtul de sticlă”, „mașina aia” sau pur și simplu numele operatorului care lucrează acolo. Linia se adună în fața ei dimineața, se descurcă spre prânz și seara rămâne din nou în urmă. Fenomenul se repetă zilnic, este acceptat ca dat și, de obicei, nu are un proprietar.
Problema nu este că există o operație mai lentă — într-un flux cu operații diferite, una va fi întotdeauna cea mai lentă. Problema este când blocajul nu este cel pe care îl crede toată lumea, când el se mută fără ca nimeni să observe sau când soluțiile aplicate atacă simptomul. Înainte de a cumpăra un al doilea utilaj, merită două zile de observație atentă.
Blocaj real sau blocaj aparent
Un blocaj real este o operație a cărei capacitate este mai mică decât cererea și care limitează ieșirea întregului flux. Semnele lui sunt constante: stoc care se acumulează în amonte, utilaje din aval care așteaptă, iar operația în cauză lucrează practic fără pauză.
Un blocaj aparent arată la fel dimineața, dar dispare la o privire mai lungă. Cauzele obișnuite sunt de altă natură:
- Sosire în valuri. Operația din amonte livrează în loturi mari, la intervale mari. Coada apare imediat după livrare și se topește până la următoarea. Capacitatea medie este suficientă, ritmul nu.
- Pornirea de schimb. Prima oră după preluare este pierdută pe încălzire, reglaje, căutarea sculelor și clarificarea priorităților. Pierderea se recuperează greu în restul zilei.
- Micro-opriri. Utilajul se oprește pentru câteva zeci de secunde de multe ori pe schimb — o piesă blocată, o alarmă ștearsă rapid, o realimentare. Nimeni nu le notează pentru că fiecare pare neglijabilă, dar suma lor poate depăși o oprire majoră.
- Operație dependentă de o singură persoană. Capacitatea nu este a utilajului, ci a singurului om instruit să lucreze pe el. Când acesta e la o altă urgență, operația stă.
- Blocaj de calitate. Operația funcționează, dar o parte din piese se întorc la retuș, deci trec de două ori.
Distincția contează, pentru că un blocaj aparent nu se rezolvă cu capacitate suplimentară. Punând un al doilea utilaj în fața unei probleme de ritm obții doi utilaji care așteaptă în valuri.
Cum aduni date în două zile, fără sistem informatic
Nu ai nevoie de MES ca să înțelegi ce se întâmplă la o operație. Ai nevoie de o foaie de hârtie și de disciplină.
- Notează fiecare oprire, oricât de scurtă. Ora de început, durata estimată, motivul în cuvintele operatorului. Timp de două schimburi complete, inclusiv cel de noapte dacă există. Motivele se grupează abia la final, nu în timp real.
- Cronometrează ciclul de mai multe ori. Nu media declarată, ci douăzeci de cicluri consecutive cu operatori diferiți. Dispersia îți spune mai mult decât media: dacă timpii variază între 40 și 80 de secunde, ai o problemă de metodă, nu de utilaj.
- Măsoară stocul intermediar de trei ori pe zi. Numărul de piese în așteptare înainte și după operație, la ore fixe. Direcția în care crește stocul arată unde este constrângerea.
- Notează timpul de așteptare pentru resurse externe. Cât stă operatorul după stivuitor, după reglor, după aprobarea controlului de calitate, după scule.
La finalul celor două zile, ordonează motivele de oprire după timpul total pierdut, nu după frecvență. Aproape întotdeauna vei descoperi că două-trei cauze acoperă majoritatea pierderii, iar acelea nu sunt cele despre care se vorbește în ședințe. Metoda este descrisă mai pe larg în articolul despre cum se identifică blocajele dintr-un flux de producție, dar esențialul este că trebuie să măsori înainte să decizi.
Ce arată indicatorii și ce ascund
Odată ce ai datele, ele se traduc în doi indicatori care spun lucruri diferite. Primul este OEE, indicatorul care combină disponibilitatea, performanța și calitatea. Descompus, îți arată dacă pierzi din opriri, din ritm încetinit sau din rebuturi — trei probleme cu soluții complet diferite. Un OEE de 60% obținut din disponibilitate slabă se tratează prin mentenanță și prin reducerea reglajelor; același 60% obținut din viteză redusă se tratează prin analiza sculei, a materialului și a metodei.
Al doilea este takt time-ul, ritmul cerut de cerere. Comparând timpul de ciclu al fiecărei operații cu takt time-ul, obții un grafic simplu care arată exact ce operații depășesc ritmul necesar. Adesea rezultatul surprinde: operația despre care se plângea toată lumea este sub takt, iar cea care depășește este una considerată banală.
Atenție la o capcană frecventă: OEE calculat pe o operație care nu este blocaj nu are valoare de management. Dacă împingi eficiența unui utilaj care oricum livrează mai mult decât poate prelua următorul, obții doar stoc intermediar mai mare și mai mulți bani blocați în producție neterminată.
Intervenții în ordinea corectă a costului
După ce știi unde este constrângerea reală, intervențiile se aplică de la cea mai ieftină spre cea mai scumpă, nu invers.
Nu opri niciodată blocajul. Pauza de masă și schimbul de tură se acoperă prin rotație, astfel încât utilajul-constrângere să lucreze continuu. O oră pierdută la blocaj este o oră pierdută din producția fabricii; o oră pierdută în altă parte, de multe ori, nu costă nimic.
Scoate din blocaj tot ce nu trebuie făcut acolo. Pregătirea materialului, debavurarea, controlul dimensional, curățarea pot fi mutate în amonte sau în aval. De multe ori se recuperează 10–15% din capacitate fără nicio investiție.
Nu trimite rebuturi în blocaj. Controlul de calitate se mută înaintea operației-constrângere, nu după. O piesă defectă prelucrată în blocaj consumă capacitate ireversibil.
Redu timpul de schimbare a reperului. Analiza schimbărilor de fabricație și separarea activităților care pot fi făcute cu utilajul în funcțiune sunt, aproape întotdeauna, mai rentabile decât un utilaj nou. Cronometrează separat partea care cere utilajul oprit și vei vedea cât de mult din timpul de schimbare este de fapt pregătire care putea fi făcută înainte.
Instruiește un al doilea și un al treilea operator. Dependența de o singură persoană este o constrângere de capacitate care se rezolvă cu o matrice de competențe și cu un plan de instruire, nu cu bani.
Abia apoi discută despre program prelungit, subcontractare sau utilaj suplimentar. Când ajungi aici, ai deja datele cu care să justifici investiția și, la fel de important, știi ce capacitate suplimentară îți trebuie efectiv.
De ce revine problema după câteva săptămâni
Un lucru pe care echipele îl descoperă târziu: blocajul se mută. Când elimini constrângerea dintr-un punct, altul devine limitativ. Este un rezultat firesc, nu un eșec al intervenției — dar dacă nimeni nu reia măsurătoarea, fabrica va continua să optimizeze vechea operație, care acum are capacitate în exces.
De aceea intervenția trebuie legată de un ritm de urmărire: un indicator afișat lângă operație, actualizat de operator, și un punct fix în ședința zilnică de producție, unde se discută abaterile de ieri și cine face ce astăzi. Fără acest ritm, orice îmbunătățire se erodează în câteva săptămâni, pe măsură ce se acumulează mici derogări: o curățare amânată, un reglaj lăsat la aprecierea fiecărui schimb, o instrucțiune care nu s-a actualizat după modificarea sculei. Blocajul zilnic care revine mereu nu este, de obicei, o problemă tehnică nerezolvată, ci o problemă rezolvată o dată și nesupravegheată după aceea.